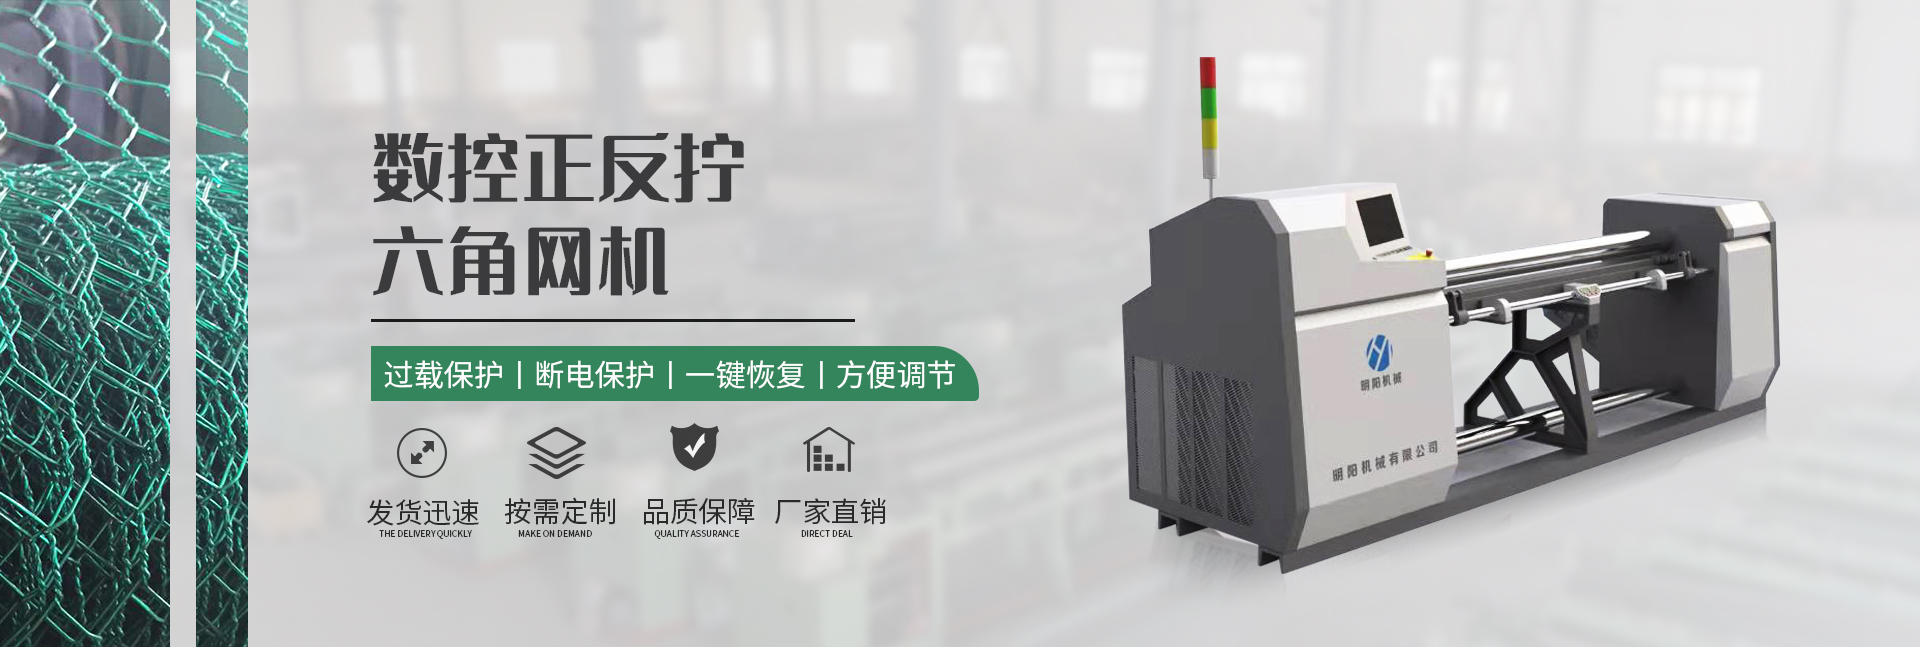
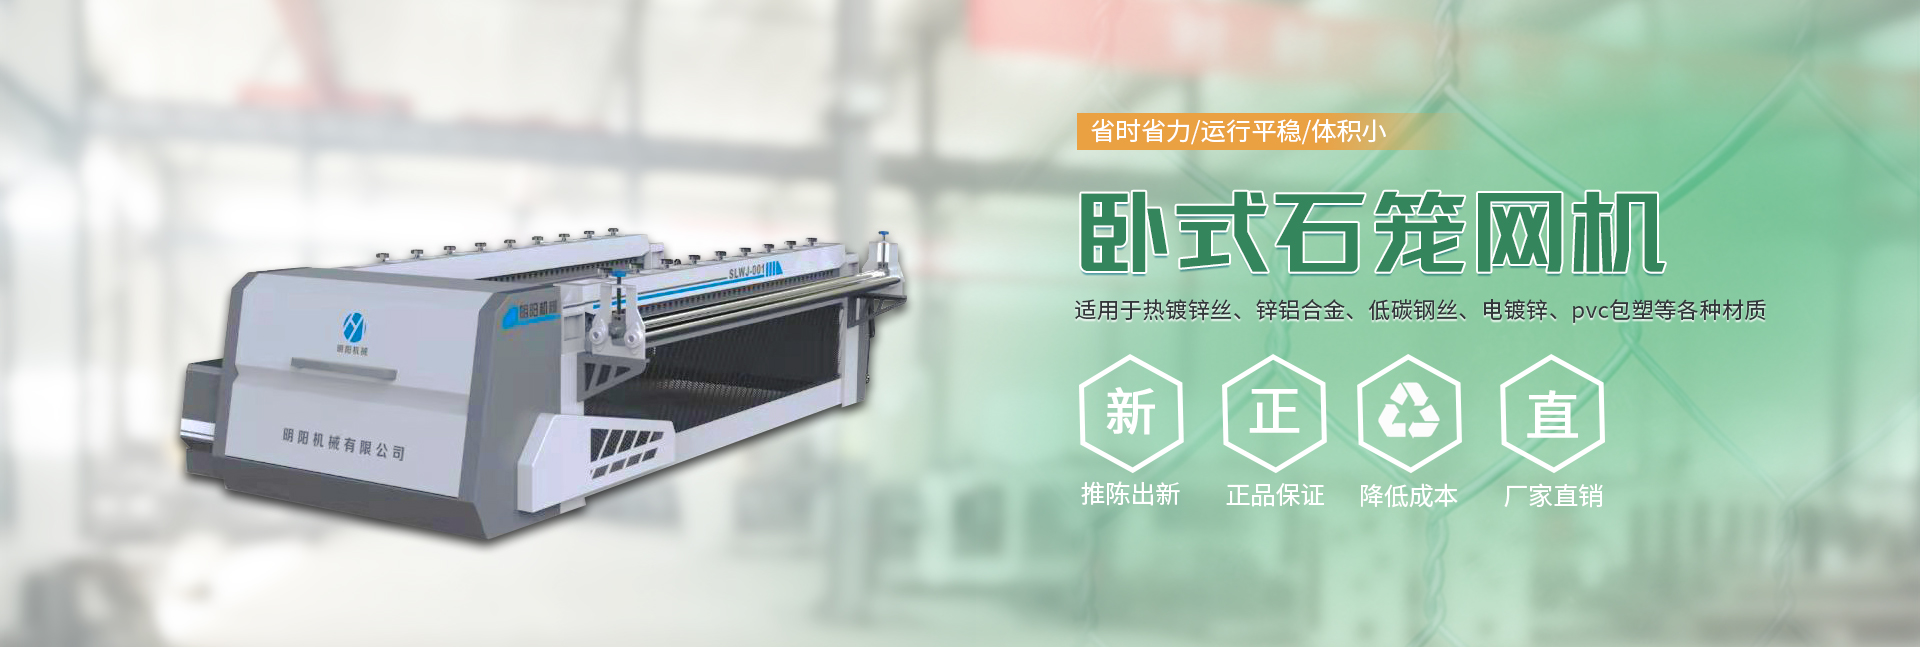
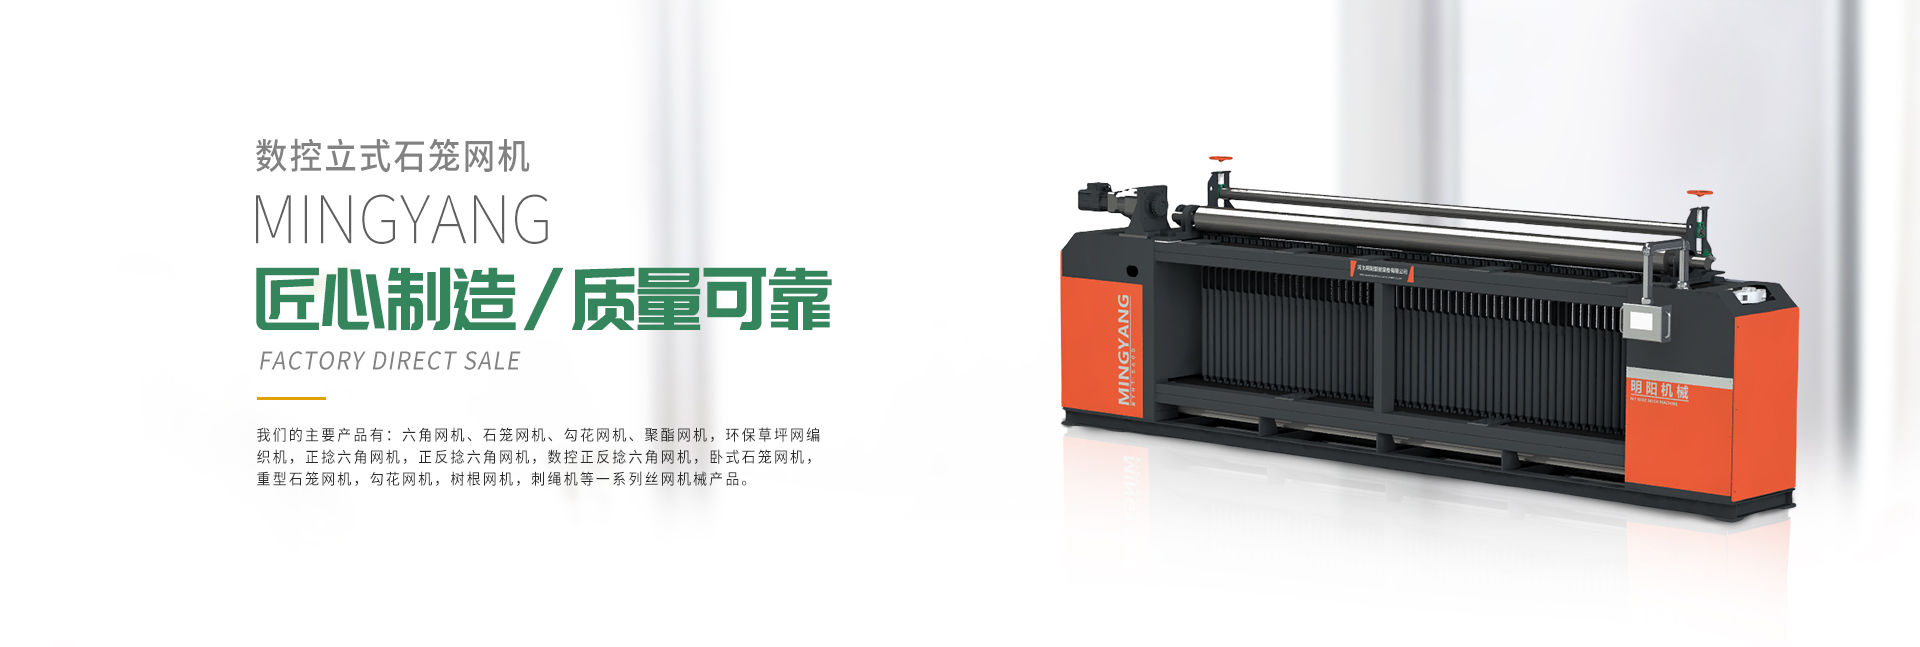
聚酯六角网机就可以在编制环节中同歩进行加强筋实际操作,这也是当前挡墙模具、边坡绿化类调节剂拉聚酯网商品的主力订制加工工艺,兼容工程项目情景对表面抗压强度升级要求。
1.机内同步加强筋的控制方式
内嵌筋材同歩送料机构:在设备原来聚脂拉丝送丝系统软件旁,改装单独的加强筋单绞机,将聚脂钢塑格栅、高强度钢丝、玻璃纤维筋条等加强筋原材料,沿钢丝网竖向/横着按预置间隔同歩送进编制工序,和聚脂拉丝同歩绞线编制,筋材彻底置入表面绞线连接点中,不会有中后期掉下来挪动难题。
双伺服电机支撑力协同控制:全新升级型号选用双闭环张力控制系统,分别控制聚脂拉丝和加强筋原材料的给料支撑力,确保二者支撑力配对,编织出的表面整齐不涨缩,加强筋装配精度误差范围在±5mm之内。
个性化加强筋间隔设定:可根据工程要求适时调整加强筋间距,基本挡墙模具情景多设为每间隔1-2m布置一道竖向加强筋条,高承载力护坡情景可数据加密至0.5m一道,彻底兼容不一样抗压强度规定。
2.加强筋加工工艺兼容常见问题
加强筋原材料的电缆线径/薄厚不得超过设备成型模的适用范畴,基本型号适配的加筋筋条孔径≤3mm,格珊薄厚≤2mm,防止卡模、断带难题。
加强筋后需要同歩调节绞线转速比,确保加强筋节点绞线匝数≥3圈,连接点牢固度提高40%之上,不会有筋材脱位失效的难题。
若目前一般型号并没有预埋加强筋工序,可直接由改装单独加强筋给料控制模块进行更新改造,不用整个设备拆换,改造成本仅是新手机选购的15%上下,有一些聚酯六角网机生产商可提供现场订制更新改造服务项目。